生成AI、AIエージェント、フィジカルAIなど、製造業への応用が期待されるAI技術は今後も進展していくだろう。
しかし、新しいAI技術が登場したとき、製造現場ですぐに活用できるとは限らない。筆者らがデータ活用やAI導入に関する相談を受ける中でも、実際の検討は、AIに何をさせるかという議論より、その前提となるデータをどのように準備するかという課題に行き着くことが多い。製造業にとって重要なのは、将来登場する技術を正確に予測することではなく、技術の進展に合わせて活用を広げられる土台を、今から整えておくことである。
本稿では、その土台となる2つのケイパビリティを整理した上で、AI-Readyなデータによって工場の判断と改善がどのように変わるかを考察する。
目次
1. 工場では、今も人がデータの間をつないでいる
1つ目の課題は、データを結び付けて意味を読み取る役割を人が担っていることである。
例えば、生産計画を変更する際には、需要、在庫、設備能力、作業者、材料の納入予定、品質上の制約など、複数の情報を同時に考慮する必要がある。必要な情報がシステムに存在していても、部門やシステムごとに分かれていれば、その意味を読み取り、変更による影響を判断するのは人である。
設備トラブルでも同様である。センサー値やアラーム履歴だけで、原因や対応方法が分かるとは限らない。過去の保全履歴、点検記録、製造条件、品質結果、申し送りなどを組み合わせ、さらにデータだけでは読み取れない設備や現場の状況を担当者が補いながら、原因候補や対応方法を考えている。
人が工場全体の「文脈」を補完しているとも言える。
この構造は、業務知識を持つ人材が十分に確保され、経験が継承されている間は機能する。しかし、人材不足や熟練者の退職が進めば、人による補完を前提とした工場運営を維持することは難しくなる。[1]
2. 現場で生まれたデータや知見が、工程や工場、部門を越えて生かされていない
もう1つの課題は、現場で生まれたデータや知見の利用範囲が、発生した工程や業務の中に閉じていることである。
設備の稼働状況や品質結果は、その工程の改善には使われても、別の工程や工場の改善にまで利用されるとは限らない。トラブル対応や改善活動で得られた知見についても、担当者や職場の中にとどまり、別の工程や工場では同じような問題に改めて対応している場合がある。もちろん、設備や製品、材料、作業条件が異なれば、同じ対応が有効とは限らない。一方で、発生条件や対応内容、結果の共通点を比較できれば、他の工程や工場でも改善の手掛かりとなる。
知見が届いていないのは、他の工程や工場だけではない。現場で起きた問題の中には、設計仕様や材料、部品の選定に原因があるものもある。例えば、部品の寸法ばらつきによる組み付けにくさを、作業者が手直しで補い、製品の品質基準を満たしていることがある。この場合、現場での手直しや条件調整だけでは再発を防げない。本来は、設計変更や調達先の見直しなどバリューチェーン全体の改善につなげる必要がある。しかし、現場での対応やその結果が設計や調達に共有されず、現場の対処で完結してしまうことがある。その結果、同様の問題が次の製品でも繰り返されるおそれがある。
3. AIが工場を理解するための2つのケイパビリティ
ここまで述べた課題は、複数の情報の関連付けや類似事例の発見など、AIの活用が期待される領域である。
しかし、AIを導入するだけで、人が補ってきた工場の文脈までAIが理解し、現場の知見を工程や工場、部門を越えて活用できるようになるわけではない。AIが工場で起きていることを理解するには、まず現場の事実や知識がデータとして残されている必要がある。さらに、システムの実績データ、設備の稼働データ、帳票や日誌に残された非構造データを結び付け、どのデータが同じ出来事を表しているのかをたどれる状態にしなければならない。
本稿では、「工場におけるAI-Readyな状態」を、AIが個々のデータを読み込めるだけの状態とは捉えず、工場で何が起き、その際にどのような判断が行われ、結果がどうなったのかを、一連の出来事としてたどれる状態と定義する。そして、そのために製造業がまず備えるべき能力を、2つのケイパビリティとして整理する。なお、これはAI活用に必要なデータ面の土台であり、AIに判断や実行を委ねるには、業務ルールや実行権限、安全性の検証も必要となる。
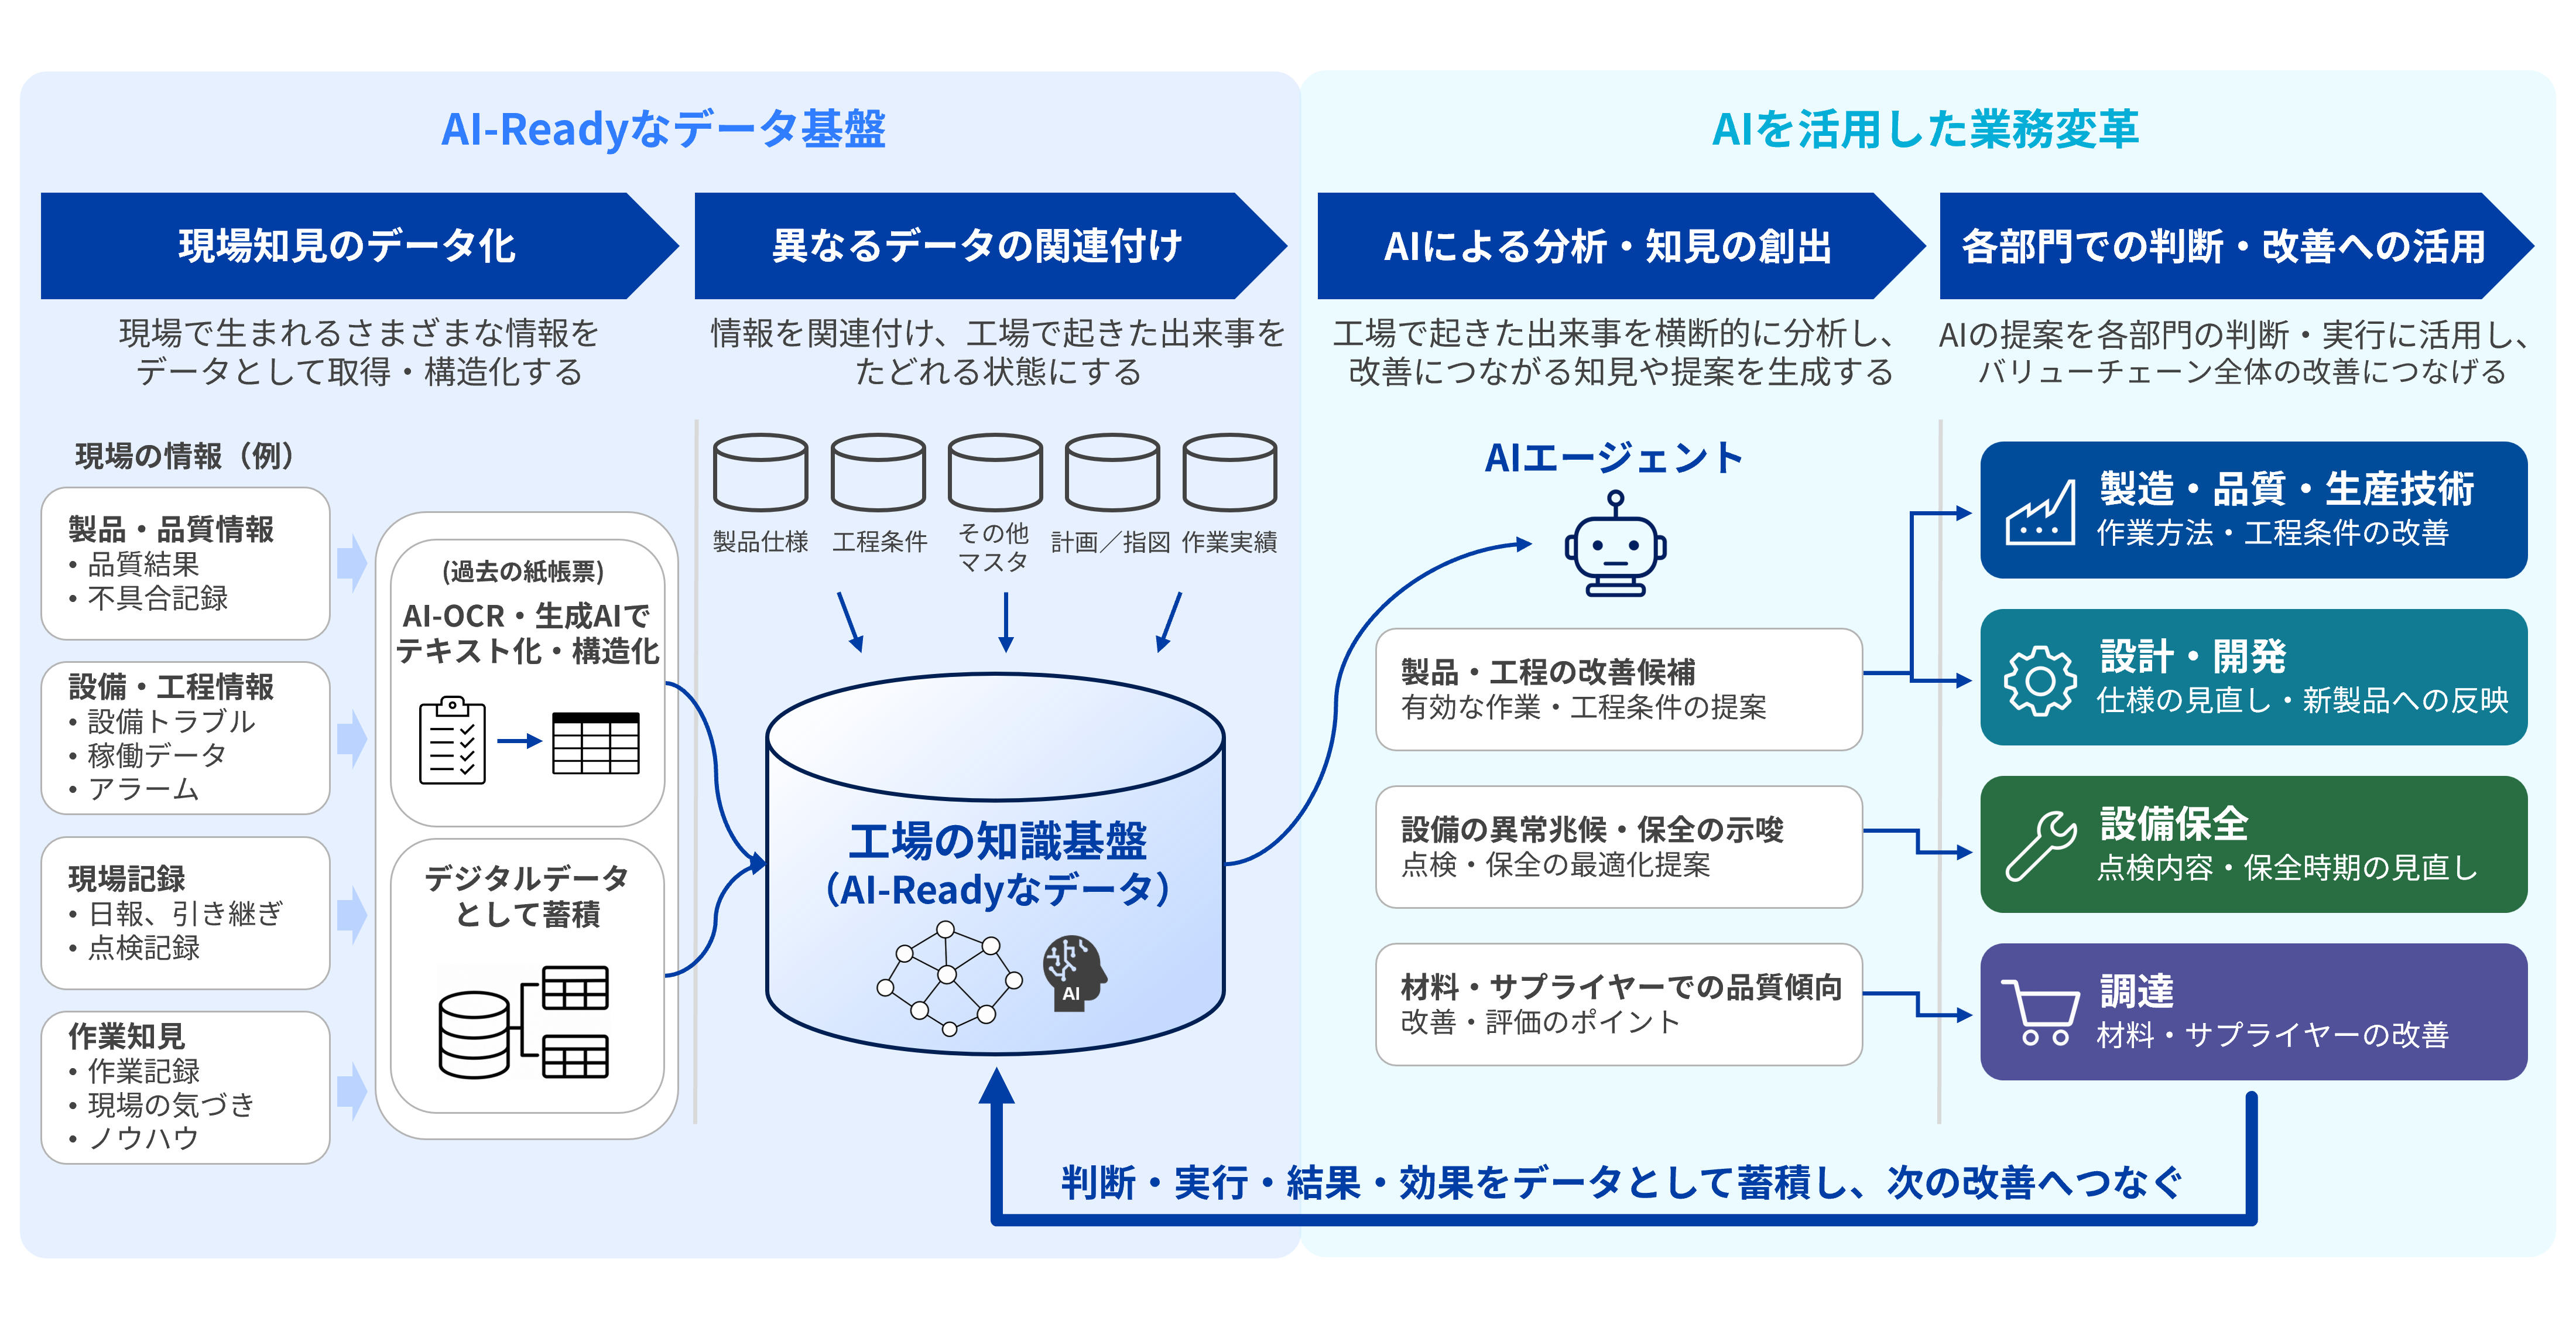
(1)現場の事実と知識をデータ化する
最初に必要なのは、工場で起きている事実と、現場に蓄積された知識を、継続的かつ分析可能なデータとして取得することである。
対象となる情報は幅広い。生産や作業の実績は統合基幹システム(ERP)や製造実行システム(MES)から、設備の稼働状況や履歴は監視制御システム(SCADA)やプログラマブルロジックコントローラー(PLC)、センサーから取得できる。現場の勘やコツ、判断基準についても、インタビューや作業観察を通じて形式知化する。
その際、帳票、日報、点検記録、引き継ぎ日誌など、紙や画像で蓄積されてきた情報は、そのままではデータとして活用しにくい。例えば、設備トラブルの記録には、現場特有の略語や手書きの図、自由記述が混在し、発生事象、対応内容、結果が統一された形式で整理されていない場合があるからだ。担当者は意味を理解できても、類似事例の検索や発生傾向の分析には活用しにくい。
従来も人手で整理することは可能であったが、多くの時間と労力を要した。近年は、AIを活用した光学式文字認識(AI-OCR)や生成AIを含む文書理解技術の進展により、大量の記録から文字や必要な情報を抽出し、一定の形式に整理しやすくなっている。[2] 設備、事象、対応、結果などを構造化することで、人にとって読み解きやすく、将来AIが分析や判断に利用しやすいデータへ変えることができる。ただし、生成AIが記載されていない事実や因果関係まで補わないよう注意が必要である。
過去の帳票を整理するとともに、今後生まれる情報を初めから活用しやすい形で記録する。この2つを並行して進めることで、現場の事実と知識を継続的に利用できる状態をつくる。
(2)異なるデータを工場で起きた同じ出来事としてつなぐ
データを取得しても、それぞれが個別に管理されているだけでは、AIは工場で起きたことを十分に理解できない。
例えば、設備の稼働状況が記録されていても、その間に作業者がどこで何をしていたのかまでは分からない。こうした情報を関連付けることで、設備と人の動きを含めた現場の実態を捉えられるようになる。
筆者らが携わる取り組みでも、低消費電力Bluetooth(BLE)や超広帯域無線(UWB)などの無線測位技術で取得した作業者の位置や移動の情報と、PLCから得られる設備の稼働情報を時系列で関連付けるなどしている。位置情報だけで作業内容を特定することは難しいが、作業記録などと組み合わせて行動ログとして活用し、人の動線や滞留を分析することで、作業手順や工場レイアウトの改善を目指せる。
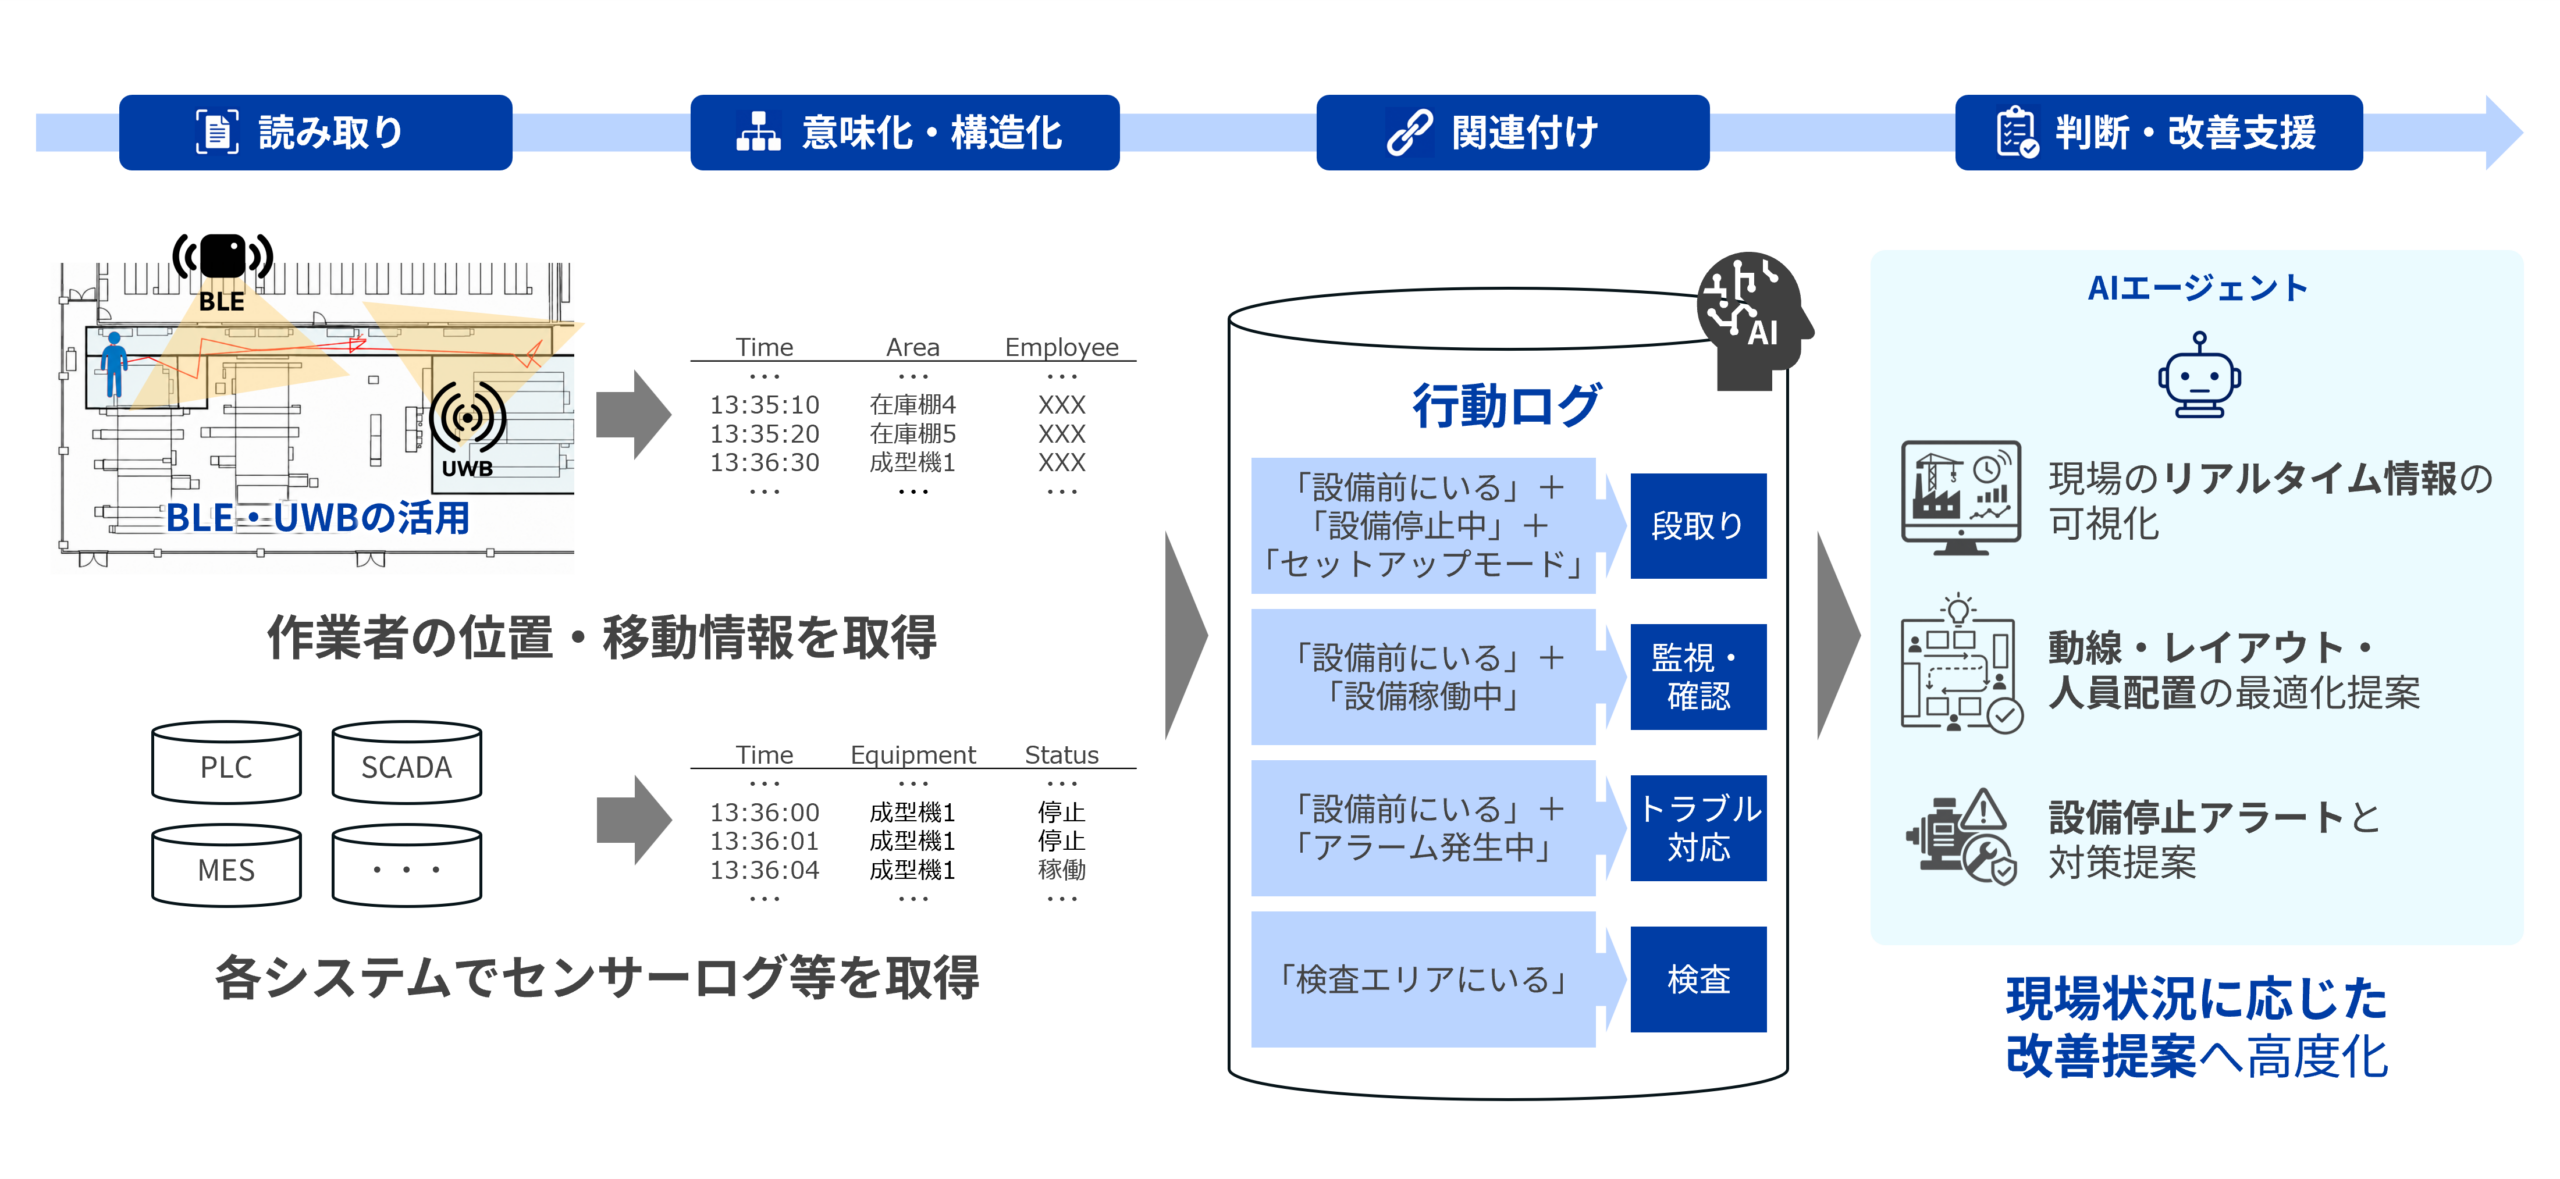
同様に、生産や品質の実績、設備の稼働データ、帳票や日誌の現場記録を結び付けることで、設備仕様や標準条件だけでは捉えられない、実際の製造条件や現場での判断や対応、その結果をたどれるようになる。
工程の間では、前工程の製造条件や設備状態と、後工程の品質や稼働との関係をたどれるようにする。工場の間では、設備や事象、対応内容の記録の仕方をそろえ、拠点が異なっても類似する事例を比較できるようにする。部門の間では、現場で起きた不具合や対応結果を、設計仕様、部品構成、材料、調達先などの情報とひも付ける。これらにより、現場の出来事から、設計や調達に関わる要因をたどれるようになる。
4. データがつながると工場の判断と改善が変わる
2つのケイパビリティによって土台が整えば、AIは人が担ってきた判断を支援し、現場の知見を広く活用できるようになる。
(1)人が担ってきた判断や業務をAIと分担する
データの関係性が整理されると、これまで担当者が頭の中で行ってきた情報の関連付けや判断をAIが段階的に引き受けられるようになる。さらに、業務の目的や制約を与えることで、関連する情報を基に複数の選択肢を作成し、比較材料を示すことも可能になる。
例えば生産計画では、AIエージェントが、納期、在庫、設備能力、作業者、材料の入荷予定、品質上の制約などの情報を収集する。さらに、数理最適化やシミュレーションと連携し、複数の計画案を作成する活用も考えられる。導入当初は、最終的な判断を人が担うことが想定される。人は、AIが提示した案に加え、数値には表れない顧客事情や現場の状況も踏まえて、総合的に判断する。その際、どの案を選び、なぜ選んだか、その後どのような結果になったのかを記録し、次のAIの提案に生かすこともできるだろう。
判断と結果が蓄積され、目的や制約を明確にできる領域では、あらかじめ定めた条件の範囲内で、AIが採用する計画まで決定することも考えられる。ただし、業務側が最適化の目的や守るべき制約、変更可能な範囲を定め、計画の妥当性を検証しなければならない。重要顧客への影響や設備負荷、品質リスクが大きい場合には、人へ判断を戻す仕組みも必要となる。
人の判断をすべてAIに置き換えるのではなく、一定の条件内で繰り返される判断をAIに委ね、人は例外への対応や重要な意思決定、判断基準の見直しに集中する形である。
(2)1つの対処を、後工程、他工場、次の製品へ生かす
工程や工場、部門をまたいで出来事をたどれるようになると、現場での対処を、発生した場所だけで終わらせずに済む。
後工程では、前工程の情報を判断に生かせる。例えば、中間製品の物性値を見ながら、後続工程の設備設定値や処理時間を調整する作業である。現在は、作業者が設備の状態や材料の特徴を踏まえ、経験や勘、コツに基づいて調整している場合がある。前工程の製造条件、中間製品の物性値、設備の稼働状態、作業者が行った調整、その後の品質結果が一連のデータとしてつながれば、AIがこれらの情報を統合し、調整を支援できる可能性がある。
将来的には、設備や工程に近いエッジで情報を処理し、人があらかじめ定めた安全/制御上の条件を満たす範囲で、設備設定値や処理時間を自動調整することも考えられる。自動調整は既存の制御技術でも可能だが、現場データの整備は、ロボティクスやフィジカルAIの活用を支える基盤にもなる。[3]
他の工場では、AIが類似する事例から共通点を見つけ、ある工場で得られた対策を、条件の違いを踏まえて提示できる。
次の製品に向けては、現場の不具合や日常的な手直し、条件調整などの記録と、設計仕様、部品構成、材料、調達先の情報との関係をAIが分析し、その傾向を設計や調達へ示すことが考えられる。例えば、組み付け時の調整と部品の寸法ばらつきに関連する傾向が見つかれば、後継品の寸法公差や部品形状、組み付け性を検討する判断材料となる。現場の対処で完結していた対応が、設計変更や調達先の見直しにつながれば、同様の不具合の再発防止につながる。
5. 優先度の高い領域から、AI-Readyな状態をつくる
2つのケイパビリティは、全社/全工場で一度に整備すべきものではない。まずは、将来どのような業務へAIを活用したいかを定め、そのために必要な範囲からデータを整えることが現実的である。
対象としては、設備停止や品質問題の影響が大きい工程、人の経験への依存が高い業務などが考えられる。ただし、優先すべき領域は製品特性や生産形態、データ整備の状況によって異なる。自社の課題、期待効果、データ取得の難易度、他工程への展開可能性を踏まえて着手領域を選ぶ。対象を定めたら、必要なデータの取得と関連付けを試行し、効果を検証する。必要に応じて現場の記録方法や業務プロセスも見直しながら、工程、工場、部門へ展開する。
AI技術は今後も進展していくだろう。製造業にとって重要なのは、その進展を待ってからデータを整えるのではなく、将来の活用を見据え、AI-Readyな土台を今からつくることである。
製造業の複雑な現実を、AIが理解できる世界へ翻訳できるか。ここに、AI時代の工場変革における本質的な論点があると筆者らは考える。
【出典】
[1]経済産業省・厚生労働省・文部科学省(2026), “2026年版ものづくり白書”, https://www.meti.go.jp/report/whitepaper/mono/2026/index.html(参照2026年10月14日)
[2]IBM(2026), “IBM watsonx向けDocling:複雑な文書をAI対応データへ変換”, https://www.ibm.com/jp-ja/new/announcements/docling-for-ibm-watsonx-turn-complex-documents-into-ai-ready-data(参照2026年10月14日)
[3]経済産業省(2026), “フィジカルAIの実装に向けた取組の全体像”, https://frontia-ai.go.jp/docs/260716_METI_Japan_FV.pdf(参照2026年10月14日)